涂布台铝板加工精度对实验涂布机膜厚稳定性的影响
关键词:实验涂布机,铝板加工精度,膜厚稳定性
膜厚不稳,先看台面平不平
涂膜过程中,刮刀与基材之间的间隙决定了涂层的厚度。这个间隙要稳定,前提是基材铺在一个绝对平整的台面上。台面本身有微观起伏,基材跟着起伏,刮刀与基材之间的间隙就出现局部变化:间隙大的地方涂层偏厚,间隙小的地方涂层偏薄。这种波动不是偶然的、一次性的,而是随着台面起伏固定存在,膜厚自然稳不下来。
市面上常见的铝板加工路线是粗开料、打孔、氧化、装配,小时级就能走完。这条路线的问题在于,氧化前的表面状态被原样保留了下来,微观起伏还在。这种起伏肉眼不易察觉,静态检测时也可能勉强过关,但一进入涂膜过程就会原形毕露。有些低端涂布机的板子,手摸上去都能明显感觉到凹凸感,膜厚不稳几乎是必然的。
精磨工序,决定台面精度的分水岭
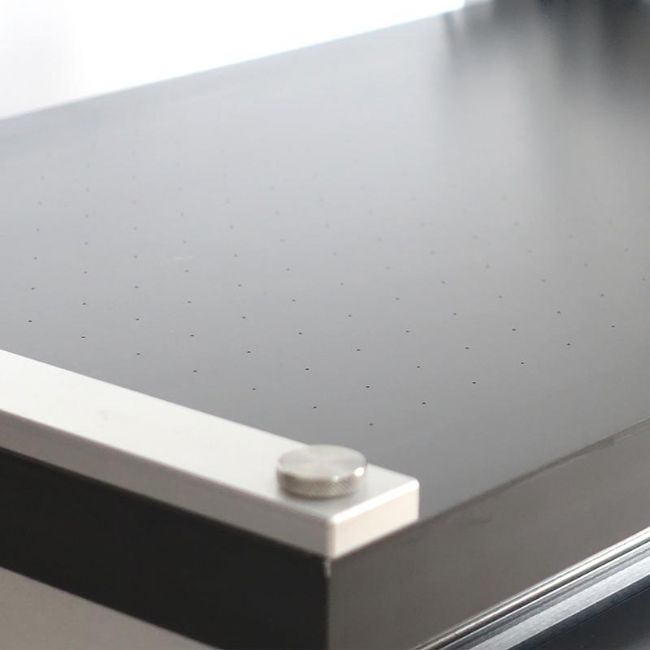
要真正把平整度做上去,需要在氧化完成后增加一道精磨工序,对铝板表面进行精密研磨。这道工序能直接消除因台面不平导致的涂膜厚度波动,精度显著优于普通铝板。但它不是随便哪个加工厂都愿意做的工序,原因很实际:单块铝板精磨耗时约大半天至一天,加工效率低;氧化层一旦被磨穿,整块铝板直接报废,没有返修余地。低良率加长工时,综合成本约为普通铝板加工成本的两倍。
也正因为如此,精磨成了台面精度的一道分水岭。做与不做,参数表上未必看得出来,膜厚稳定性上却差别明显。实验涂布机对膜厚重复性的要求往往比生产型设备更高,台面精度这一环更不能将就。
加工精度不止于平整度,吸附孔也算在内
涂布台铝板的加工精度,还包括吸附孔的加工。真空吸附是固定基材的主要方式,常见方案多用1.0mm以上的大孔,加工简单,但抽真空时大孔会在基材背面形成明显的局部凹陷,变形传递到涂膜表面就是凹坑和麻点,薄湿膜或柔韧性基材上尤其明显。把孔径做到0.8mm,单孔吸附面积减小,基材局部变形降低,膜面凹坑明显减少。小孔径加工对钻头精度和定位要求更高,这也是加工精度的一部分。
精度还要经得起时间
加工精度做上去之后,还得守得住。铝板出厂时内部带着轧制、冷却留下的残余应力,如果基材没有经过去应力处理,应力会在后续加工和长期使用中慢慢释放,板面发生缓慢而持续的变形。刚验收时平整的台面,用上一段时间精度就往下走,膜厚不稳的问题又会回来。去应力处理通过热处理或时效工艺把这段释放期提前走完,让加工精度在时间维度上稳住。材料预处理和加工精度,是连在一起的两环。
膜厚稳不稳,台面精度是基础
实验涂布机膜厚总是不稳,排查到后来常常发现,问题不在刮刀,也不在浆料,而在涂布台铝板的加工精度上。粗开氧化省掉的精磨、偏大的吸附孔径、没有去应力处理的基材,每一项都会在膜厚上留下痕迹。
涂膜机在铝板加工上保留了氧化后精磨工序,采用0.8mm小孔径吸附设计,基材选用去应力实心铝板,从材料到加工为台面精度托底。
慧诺智能
是佛山市慧炬智能科技有限公司旗下品牌,产品涵盖刮涂、旋涂、喷涂、卷涂等多种涂膜设备,并通过ISO认证。膜厚稳定性这件事,说到底要从台面平不平开始查起。